透明PC射出白化、銀絲、流痕怎麼辦?5個原因|來成塑膠
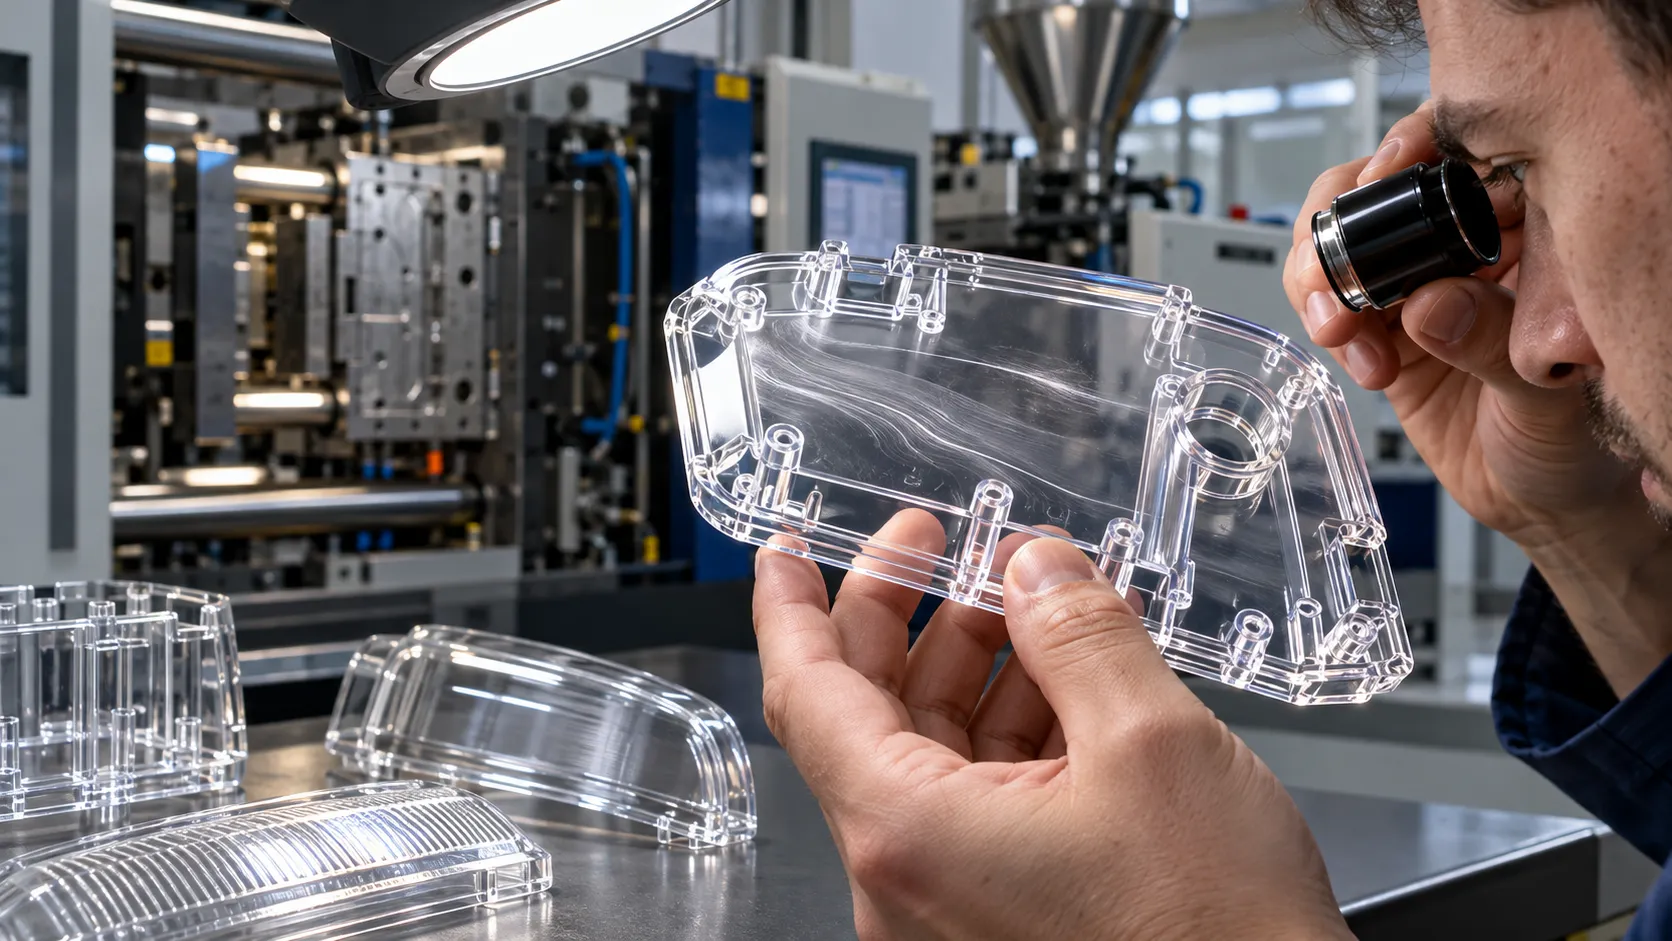

材料含水量過高是主因。PC具有吸濕性,若乾燥不足,高溫塑化時產生的氣體會在成品表面形成銀絲或氣紋。建議依據原料供應商的技術資料,確實執行材料保存與乾燥程序。
白化通常由殘留應力或脫模應力造成,常見於卡扣、螺絲柱或頂針附近。應檢查模具脫模斜度是否不足、頂出力量是否過度集中,以及產品是否在過熱狀態下被強制頂出。
模具末端排氣不足會導致模穴內氣體無法排出,在高壓下產生焦痕、黑點或氣體紋。若問題固定發生於同一位置,應優先檢視模具排氣設計,而非僅透過降低射速來掩蓋問題。
流痕與料溫、模具溫度、射出速度、澆口尺寸及流動距離密切相關。若塑料進入模穴後冷卻過快,後續熔膠推進即會產生明顯痕跡。改善時需綜合調整材料溫度、模溫與進膠方式。
澆口位置直接影響流動方向、熔接線位置、流痕及內部應力。若澆口位於主要視覺區,會嚴重影響外觀品質。建議在開模前確認外觀面,並規劃澆口位置以避開關鍵區域。