
常見問答
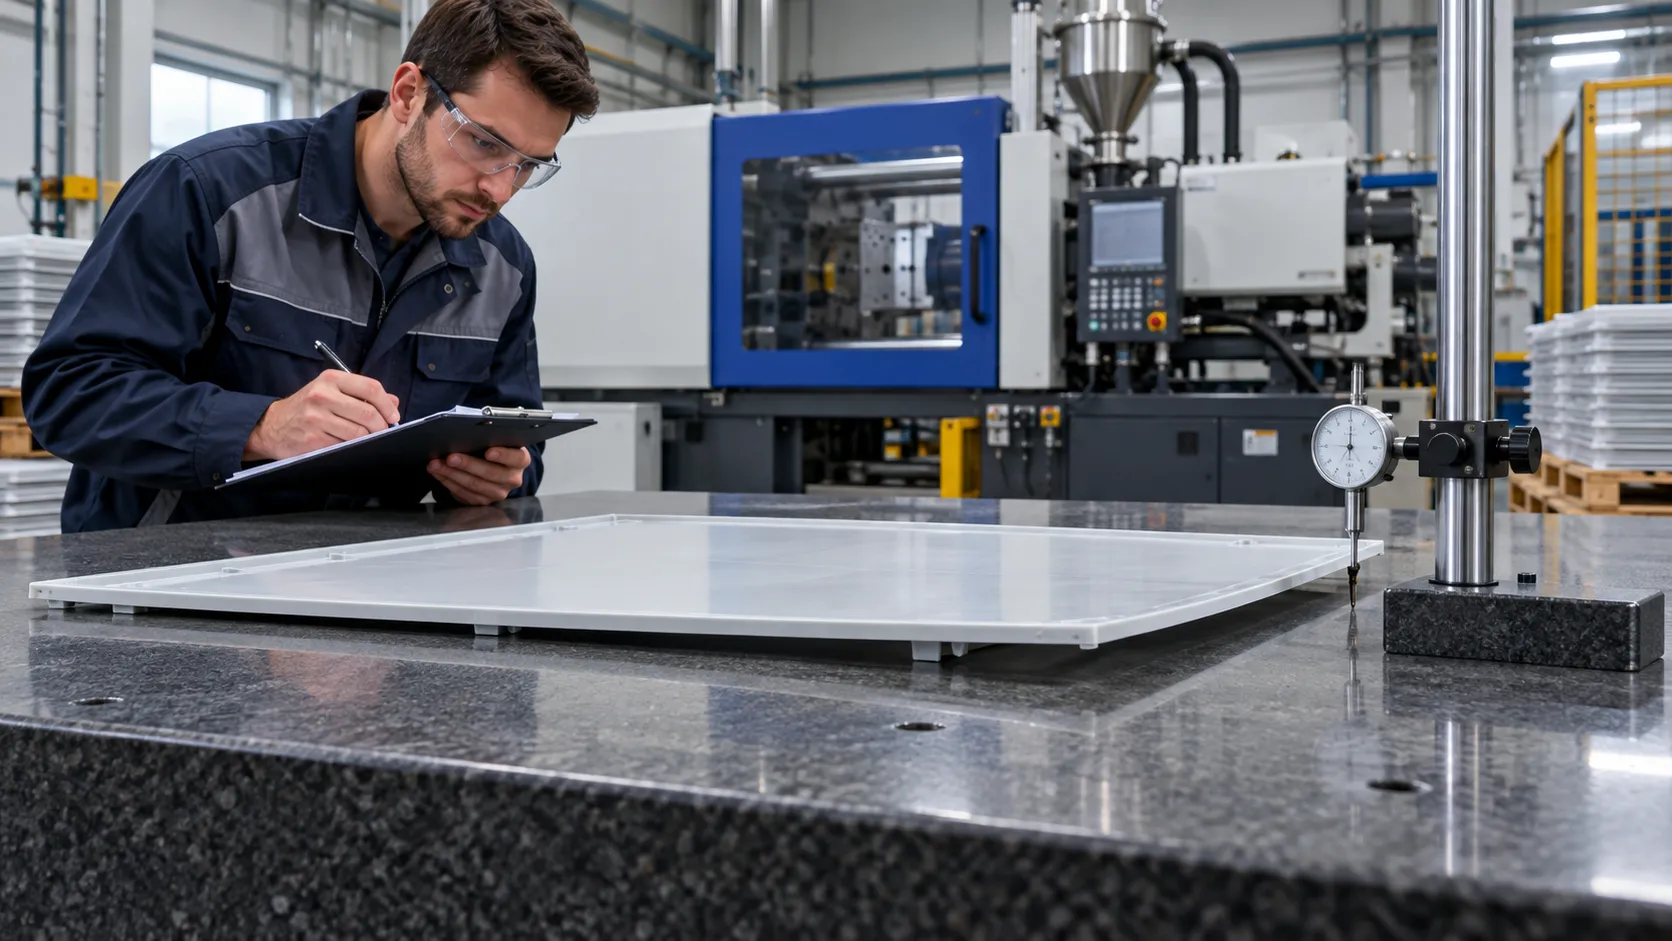
導致PP注塑件翹曲的主要原因有哪些?
主要原因包括壁厚不均導致冷卻差異、澆口位置不當影響流動、模具冷卻系統設計不合理、保壓參數設置不當、脫模過早以及加強筋設計導致應力集中。
遇到PP注塑產品翹曲時,應優先採取哪些解決措施?
應優先檢查3D圖紙與模具水道設計,並嘗試通過調整模具溫度與冷卻時間來優化,若無效再評估模具修改方案。
為什麼壁厚不均會導致PP注塑件變形?
因為壁厚處冷卻速度較慢,與薄壁處產生收縮時間差,從而引發內部拉應力,導致產品發生翹曲變形。
在設計階段如何預防PP注塑件翹曲?
在設計階段應進行DFM(可製造性設計)模擬評估,以提前識別並修正壁厚差異、加強筋佈局及澆口位置等潛在問題。
PP塑膠射出件發生翹曲的主要原因是什麼?
PP塑膠翹曲主因是冷卻不均導致的殘留應力釋放,常見因素包括產品肉厚不均、進膠位置不當、模具冷卻系統效率不足、保壓壓力設定不正確、頂出時機過早、補強肋設計不合理以及PP原料的收縮特性。
如何改善已開模PP塑膠件的翹曲問題?
優先調整射出機參數,包括優化模具溫度控制、延長冷卻時間以及微調保壓壓力。若調整參數後仍無法排除變形,則需檢視產品3D圖檔與模具水路設計,再評估是否採取模具修改方案。
為什麼補強肋設計會導致PP產品變形?
補強肋若設計過厚或分佈過於集中,會在成型過程中造成局部應力集中,進而產生不均勻的拉力,導致產品表面發生翹曲變形。
模具冷卻系統如何影響PP產品的收縮率?
公母模溫差過大或水路配置不合理,會造成產品兩側冷卻速率不一致,導致收縮率產生差異,這是大型平板件產生翹曲變形的主要原因。